
欧亿8注册.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
服务热线:400-8333-566

1. 引言
高强度热成型钢凭借其极高的屈服强度,具备卓越的机械安全性能,因此在汽车行业中的应用日益广泛。典型应用包括前后保险杠横梁、A柱和B柱、中央通道以及前后车门防撞梁。几乎所有这些零部件都需要在其上凸焊螺母或螺栓。
螺母凸焊机凭借焊接时间短、热影响区小、效率高等优势,自然成为白车身零部件的首选方案。而对于在高强度热成型钢上焊接螺母和螺栓,电阻焊设备仍然是首选解决方案。
2. 案例研究
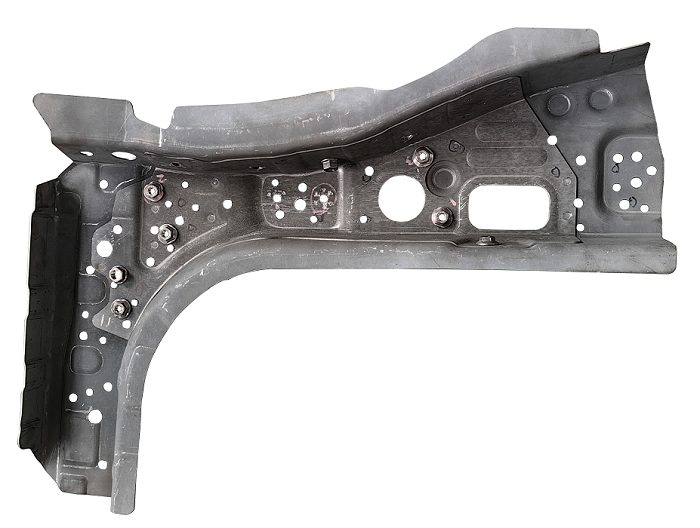
示例:某乘用车型A柱螺母凸焊
• 母材:BTR165H热成型钢,厚度1.8mm
• 紧固件:M10凸缘法兰螺母,带三段式月牙凸点
• 要求:
? 扭矩 ≥ 130 N·m
? 推力 ≥ 8 kN
? 螺纹无损伤
? 表面无可见损伤
2.1 焊接设备
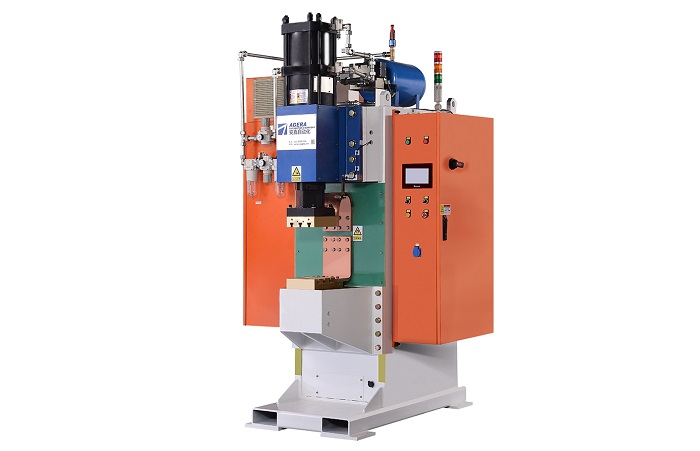
使用的设备为欧亿8注册(Agera)DR-30000J电容储能焊机,采用脊形电极施加垂直压力。
2.2 焊接参数调整
2.2.1 基本原则
在传统电阻焊中,需要同时调整三个基本参数:焊接时间、焊接电流和焊接压力。然而,电容储能焊机没有单独的焊接时间调节功能,焊接电流通过充电电压来体现。因此,电容储能焊机的参数调整主要是匹配充电电压和焊接压力。在特殊情况下,可以增加回火电压以细化晶粒组织。
2.2.2 本高强度热成型钢螺母焊接应用的关键挑战
焊接压力设定——热成型钢强度极高,需要更大的压力才能形成合格的焊核。但螺母本身相对较软,压力过大会导致凸点过早压溃。理想情况下,马鞍形压力曲线效果最佳。实际应用中,两段式压力曲线更为常见——它既能防止凸点过早塌陷,又能避免焊核生长过程中产生过多飞溅。
充电电压设定——电压过高会产生过多热量,导致螺母金属挤出或飞溅。这会引发两个问题:第一,飞溅减少了有效熔合面积(过热),导致推力下降;第二,螺纹通止规可能无法通过。电压过低则会导致熔深不足,造成推力不足或虚焊。
2.2.3 调试方法
调整两个主要参数(充电电压和焊接压力)时,始终保持一个参数固定,调整另一个参数——切勿同时更改两者。经验在这里非常重要。如果您有其他应用中类似螺母的焊接参数,可以将其作为起点,这样可以节省时间。只需记住,热成型钢需要更高的电流和压力。从相同紧固件规格在普通材料上使用的参数值开始,然后通过试焊和实验室验证进行微调,找到最佳参数。
还有一点需要注意:对于批量生产,将试验得出的参数值提高3-5%,以预留余量应对正常的工艺波动。
2.3 确认的焊接参数
充电电压设定:430 V
焊接气压设定:0.3 MPa
监测焊接电流:54 kA
预压监测:9.6 kN
焊接压力监测:13 kN
焊接时间监测:9 ms
2.4 推力和破坏性测试
使用的测试设备:
• 扭矩扳手
• 万能试验机
• 螺纹塞规
测试结果:
• 扭矩 > 180 N·m
• 推力 > 12 kN
• 螺纹:无异常
• 表面:无可见损伤
3. 电极工装的补充说明
3.1 电极材料
热成型钢凸焊需要极高的焊接压力和非常高的峰值电流,这对电极材料提出了严格要求。理想的电极需要具备高软化温度、良好的导电性和足够的硬度。弥散强化铜(氧化铝铜)同时具备这三项特性——软化温度约为950°C——是目前该应用最合适的电极材料。
3.2 定位销
常见的定位销材料包括胶木、陶瓷和KCF。近年来,一些欧美汽车制造商开始在热成型钢凸焊中使用氮化硅定位销。其优势显而易见:使用寿命更长(可达20万次)、绝缘性能优异、硬度高。它正成为新的宠儿,尽管成本高昂意味着尚未广泛采用。但我们相信,这代表了未来的发展方向。
3.3 吹气减少金属挤出
由于热成型钢的物理特性以及所采用的"硬"焊接规范,金属挤出现象较为常见。在焊接循环过程中使用压缩空气吹扫焊接区域,效果显著。气流能迅速氧化并烧除挤出的金属,大大减少粘附,保持螺纹清洁并符合规格要求。
4. 结论
通过对高强度热成型钢凸焊的测试,我们已确认——使用欧亿8注册电容储能焊机并配合经过适当调试的工艺,所有要求都能轻松满足。事实上,测试结果始终大幅超出规定目标。
毫无疑问,电容储能焊是高强度热成型钢螺母凸焊的理想解决方案之一。它代表了焊接技术的重大进步,为一直在寻找可靠方法将紧固件连接到当今最强汽车材料的行业带来了真正实用的能力。

