
欧亿8注册.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
服务热线:400-8333-566

导言
在批量生产中,自动点焊机的节拍直接决定产线产能和交付能力。许多企业认为节拍已无压缩空间,实则通过动作时序优化、多工位协同和参数匹配,仍可挖掘20%-40%的提速潜力。欧亿8自动化设备有限公司为您提供一套完整的节拍优化方案。
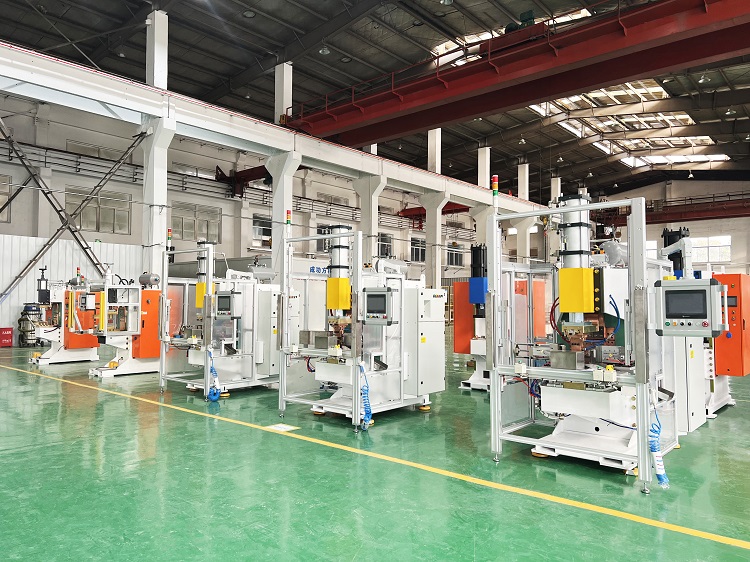
一、动作时序优化:消除等待浪费
自动点焊机的动作时序包括上下料、定位夹紧、电极下压、放电焊接、电极抬起、松开夹具等环节。传统时序中,许多动作是串行等待的。优化方法:焊接电源提前预充电,在电极下压过程中完成充电准备,到位即放电,单点可节省0.3-0.5秒;放电完成后立即发送焊接完成信号,机器人或输送机构同步启动,无需等待电极完全抬起。欧亿8自动点焊机支持“边移动边充电”模式,配合PLC时序优化,单件节拍可从15秒压缩至10秒以内。
二、多工位协同:并行作业提升产出
单工位设备在上下料期间无法焊接,造成产能浪费。多工位方案通过转盘或直线输送,实现“一工位焊接、一工位上下料”的并行作业,设备利用率从60%提升至90%以上。欧亿8提供双工位、四工位及六工位转盘方案,各工位独立控制,一个工位维护时其余工位仍可生产。某汽车零部件客户引入四工位转盘后,日产能从1200件提升至2400件。
三、参数匹配:焊接时间与冷却时间的平衡
焊接时间过长会拖累节拍,过短则影响质量。中频逆变技术的优势在于可精确控制放电时间,在保证熔核质量的前提下取最短时间。同时,合理设置冷却间隔,避免设备过热降频。欧亿8中频点焊机放电周期最快0.6秒,支持200组配方存储,不同产品切换时一键调用最优参数,无需现场调试。
四、机器人集成:通信与轨迹优化
自动点焊机与机器人集成时,通信延迟和轨迹冗余是节拍瓶颈。欧亿8自动点焊机全系标配Profinet/EtherNet/IP接口,响应时间<10ms,确保“到位即焊”。同时,配合机器人离线编程优化焊接轨迹,减少非焊接移动距离。某座椅骨架产线集成后,节拍从45秒/件降至32秒/件,效率提高29%。
实战案例
某家电客户原自动点焊产线单件节拍18秒,日产能1600件。欧亿8工程师通过以下优化:预充电模式节省0.4秒/点;双工位转盘并行作业;焊接时间从12ms优化至8ms;机器人轨迹缩短20%。优化后单件节拍降至9.5秒,日产能提升至3000件,无需新增设备即满足增量订单。
结语:节拍优化,从每一个毫秒开始
欧亿8自动点焊机以灵活的时序编程、多工位扩展和高速通信能力,助您挖掘产能极限。
立即行动:联系欧亿8自动化团队,获取《自动点焊机节拍优化评估表》;或提交您的产线参数,免费获得提速方案。

欧亿8自动化设备有限公司26年专注于电阻焊及自动化设备研发生产企业,是国家高新技术企业、江苏省专精特新企业、江苏省民营科技企业、苏州市工业设计中心、苏州市智能脉冲对焊控制技术研究中心等,公司通过ISO9001质量管理体系认证和CE认证。如果您对我们的自动点焊机感兴趣,全国服务热线:400-8333-566。

