
欧亿8注册.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
服务热线:400-8333-566

导言
电极压力不稳定是自动点焊机常见故障,表现为焊点强度波动、飞溅增多、电极寿命缩短。压力波动可能源于气源、调压阀、气缸或管路等环节。欧亿8自动化设备有限公司为您提供逐级排查与处理方法。
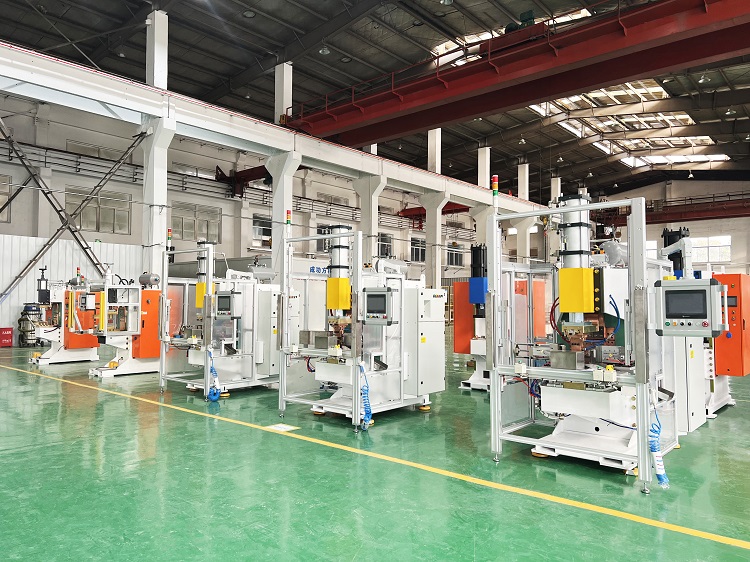
一、气源压力检查:从源头排查
气源压力不稳定是电极压力波动的首要原因。首先检查空压机输出压力是否稳定,正常应在0.6-0.8MPa。若空压机产气量不足或频繁启停,会导致末端压力波动。检查储气罐容量是否足够,建议在工作站前加装0.5-1m³储气罐缓冲。欧亿8自动点焊机配有精密调压阀和压力传感器,可实时监测气源状态。
二、调压阀检查与调整
调压阀输出压力不稳定会直接导致电极压力波动。检查调压阀膜片是否老化、弹簧是否疲劳。用压力表测量调压阀输出压力,应在设定值±0.02MPa内稳定。若波动大,清洗阀芯或更换调压阀。建议配置二级精密调压阀,将压力稳定在±0.01MPa内。欧亿8气路标配精密调压阀,压力稳定可靠。
三、气缸与密封检查
气缸密封圈老化、活塞杆划伤会导致内泄,使实际输出压力低于设定值且波动。检查方法:关闭气源,观察气缸是否缓慢回退(内泄信号);检查气缸杆有无划伤、漏气。若发现密封老化,更换密封圈或气缸。欧亿8气缸采用高品质密封件,寿命长,备件充足。
四、管路与接头检查
管路漏气或管径过小会导致压力损失和波动。用肥皂水检查所有接头是否漏气;检查气管有无老化龟裂;确认管径是否满足流量要求(建议≥8mm)。管路应尽量短,减少弯头。欧亿8气路采用快插接头和PU管,易于检修。
五、实战案例
某客户自动点焊机电极压力在2.5-3.5kN之间波动,焊接质量不稳定。欧亿8工程师逐级排查:气源压力正常;调压阀输出波动0.15MPa;更换调压阀后仍波动;检查气缸发现活塞密封老化内泄。更换气缸密封圈后,压力稳定在3.0±0.1kN,焊接质量恢复稳定。
结语:压力稳定,焊接才稳
欧亿8提供气动系统检测与优化服务,助您解决电极压力不稳定问题。
立即行动:联系欧亿8售后工程师,预约气动系统检测;或获取《电极压力不稳定排查流程图》。

欧亿8自动化设备有限公司26年专注于电阻焊及自动化设备研发生产企业,是国家高新技术企业、江苏省专精特新企业、江苏省民营科技企业、苏州市工业设计中心、苏州市智能脉冲对焊控制技术研究中心等,公司通过ISO9001质量管理体系认证和CE认证。如果您对我们的自动点焊机感兴趣,全国服务热线:400-8333-566。

